 ENG


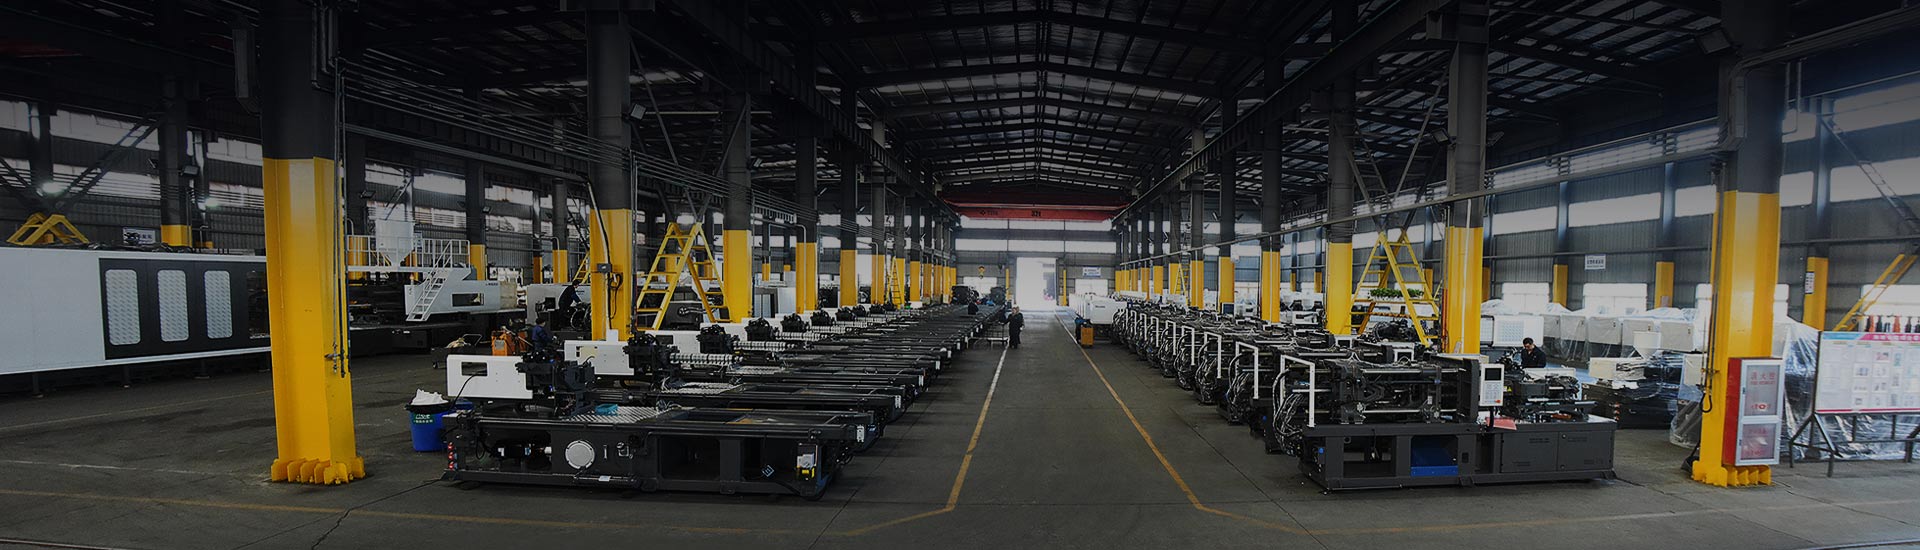
အမြန်အဖြေ- ညာဘက်ကို ဘယ်လိုရွေးချယ်မလဲ။ ဆေးထိုးစက်
မှန်ကန်သော ဆေးထိုးပုံသွင်းစက်ကို ရွေးချယ်ခြင်းသည် စက်ရုံမှ အမှန်တကယ်ထုတ်လုပ်မည့် အစိတ်အပိုင်းများသို့ လိုက်ဖက်သော ကုပ်တွန်းအား၊ ရိုက်ချက်အရွယ်အစားနှင့် drive အမျိုးအစားတို့နှင့် စတင်သည်၊ ထို့နောက် တိကျမှု၊ ပစ္စည်းနှင့် လိုက်ဖက်ညီမှု၊ စွမ်းအင်အသုံးပြုမှု၊ ခြေရာခံ၊ အလိုအလျောက်စနစ်ဆိုင်ရာ အဆင်သင့်နှင့် ရေရှည်ပံ့ပိုးမှုတို့ကို စစ်ဆေးခြင်း ဆေးထိုးစက် စက်ရုံ အားလုံးသည် နေ့စဉ်ထုတ်လုပ်မှု ပန်းတိုင်များနှင့် ကိုက်ညီပါသည်။ အောက်ဖော်ပြပါ ကဏ္ဍများသည် အကိုးအကားဇယားများ၊ နှိုင်းယှဉ်ဇယားများနှင့် သာမာန်ပလတ်စတစ်ပြုပြင်ခြင်းအလေ့အကျင့်မှ ရေးဆွဲထားသော ပြဿနာဖြေရှင်းခြင်းဆိုင်ရာ ခြုံငုံသုံးသပ်ချက်နှင့်အတူ လက်တွေ့ကျသောအချက်ဆယ်ချက်ကို အစီအစဥ်ပြုလုပ်ထားသည်။
- Clamping Force နှင့် Tonnage - အစိတ်အပိုင်း၏ ပရောဂျက်ဧရိယာနှင့် နံရံအထူနှင့် တန်ချိန်ကို ယှဉ်ပါ။
- ရိုက်ချက်အရွယ်အစားနှင့် စည်ပိုင်းစွမ်းရည် - ပစ်ခတ်နိုင်သော အလေးချိန်ကို စည်ပိုင်း၏ ပမာဏတစ်ခုအတွင်း ထားရှိပါ။
- ဟိုက်ဒရောလစ်လျှပ်စစ် သို့မဟုတ် ဟိုက်ဘရစ်ဒရိုက် - တန်ချိန်အတန်းအစားနှင့် စက်ဘီးပုံစံနှင့်ကိုက်ညီသော drive အမျိုးအစားကို ရွေးပါ။
- တိကျမှုနှင့် ထိန်းချုပ်မှုစနစ် - တင်းကျပ်သောသည်းခံမှုအပိုင်းများအတွက်အပိတ်ကွင်းတုံ့ပြန်ချက်ကိုအတည်ပြုပါ။
- ပစ္စည်းလိုက်ဖက်မှု - အသုံးပြုနေသော အစေးမိသားစုနှင့် ကိုက်ညီသော ဝက်အူနှင့် စည်ဒီဇိုင်းကို စစ်ဆေးပါ။
- စွမ်းအင်ထိရောက်မှု - စီစဉ်ထားသည့်ပြောင်းမှုပုံစံအတွက် ဝန်အဆင့်များတစ်လျှောက် နှိုင်းရစွမ်းအင်ဆွဲခြင်းကို နှိုင်းယှဉ်ပါ။
- စက်ခြေရာနှင့် မှိုကြံ့ခိုင်မှု - ကြိုးတန်းအကွာအဝေး၊ မှိုအမြင့်အကွာအဝေးနှင့် ကြမ်းပြင်နေရာတို့ကို စစ်ဆေးပါ။
- အလိုအလျောက်ပြင်ဆင်မှု - စက်ရုပ်တပ်ဆင်ခြင်းအင်တာဖေ့စ်ကိုစစ်ဆေးပြီး input output synchronization ကိုစစ်ဆေးပါ။
- ပြုပြင်ထိန်းသိမ်းမှု မျှော်လင့်ချက်များ - တာဝန်လည်ပတ်မှုပတ်ပတ်လည်တွင် ပုံမှန်ဆီ၊ ဝက်အူနှင့် ချိန်ညှိစစ်ဆေးမှုများကို စီစဉ်ပါ။
- ထုတ်လုပ်သူပံ့ပိုးမှု - စက်ရုံ၏အင်ဂျင်နီယာအတိမ်အနက်နှင့်အပိုပစ္စည်းများကွန်ရက်ကိုအကဲဖြတ်ပါ။
Clamping Force နှင့် Tonnage လိုအပ်ချက်များ
Clamping force သည် သွန်းသောပလပ်စတစ်ကို ဖိအားအောက်တွင် တွန်းထားစဉ် မှိုတစ်ဝက်များကို ပိတ်စေပြီး၊ ၎င်းသည် စက်များကို ပြန်လည်စစ်ဆေးသောအခါတွင် ဝယ်ယူသူများနှင့် နှိုင်းယှဉ်ပါက များသောအားဖြင့် ပထမဆုံးသတ်မှတ်ချက်ဖြစ်သည်။ ဆေးထိုးစက် စက်ရုံ . ပလတ်စတစ်များ စီမံဆောင်ရွက်ရာတွင် ဘုံချဉ်းကပ်နည်းမှာ အစေးနှင့် နံရံအထူပေါ် မူတည်၍ စတုရန်းလက်မတွင် ပုံမှန်အားဖြင့် အကြမ်းဖျင်းအားဖြင့် ၃ တန်မှ ၅ တန်ကြား ကျရောက်သည့် ဖိအားအချက်ဖြင့် မြှောက်ထားသော အစိတ်အပိုင်း၏ ပရောဂျက်ဧရိယာမှ ကုပ်ဆွဲတန်ချိန်ကို ခန့်မှန်းရန်ဖြစ်သည်။
ကုပ်ဆွဲအားအလွန်နည်းသော စက်တစ်ခုပေါ်တွင် မှိုကိုအသုံးပြုခြင်းသည် ဆေးထိုးနေစဉ်အတွင်း မှိုကို အနည်းငယ်ကွဲအက်စေပြီး ခွဲထွက်သည့်မျဉ်းကြောင်းတစ်လျှောက် ဖလက်ရှ်ထုတ်ပေးနိုင်ပြီး အရွယ်အစားကြီးမားသောစက်တစ်ခုပေါ်တွင် မှိုငယ်တစ်ခုကို လည်ပတ်စေပြီး စက်ဝိုင်းအလိုက် ဆွဲငင်အားကို တိုးစေပြီး ဘားများနှင့် ပလတ်များချည်ရန် မလိုအပ်သောအဝတ်များကို ပေါင်းထည့်သည်။ ပရိုဂရမ်ဧရိယာနှင့် အနီးကပ် လိုက်ဖက်သော တန်ချိန်ပမာဏသည် မှိုတစ်ခု၏ သက်တမ်းတစ်လျှောက် အစိတ်အပိုင်း အရည်အသွေးနှင့် စက်၏သက်တမ်းကို အကာအကွယ်ပေးသည်။
အပိုင်းအမျိုးအစားအလိုက် ပုံမှန် Clamping Force
ယေဘုယျအပိုင်းအမျိုးအစားအလိုက် သရုပ်ဖော်ပုံ အလယ်အလတ်မှတ်ကို ကိုးကားပြီး၊ အမှန်တကယ် တန်ချိန်သည် နံရံအထူနှင့် တံခါးဒီဇိုင်းအလိုက် ကွဲပြားသည်။
| Clamping Force Range | ရိုးရိုး Platen အတန်း | အသုံးများသော Applications များ |
|---|---|---|
| 60T မှ 130T | ကျစ်လျစ်သော | သေးငယ်သောတိကျသောအစိတ်အပိုင်းများ၊ ချိတ်ဆက်ကိရိယာများ၊ ဦးထုပ်များ |
| 130T မှ 350T | အလယ်အလတ်အရွယ်အစား | အိမ်ထောင်စု goods, appliance housings |
| 350T မှ 850T | ကြီးမားသည်။ | မော်တော်ကား interior and structural parts |
| 850T နှင့်အထက် | အပိုကြီးမားသော Platen နှစ်ခု | Pallets, ကြီးမားသောမော်တော်ကားနှင့်စက်မှုအစိတ်အပိုင်းများ |
အပိုင်းဂျီသြမေတြီနှင့်အတူ Clamping Force ကိုဖတ်ခြင်း။
နံရိုးများ၊ ဘော့စ်များနှင့် ပါးလွှာသော စီးဆင်းနေသော အပိုင်းများအားလုံးသည် စက်ပိတ်ရန် လိုအပ်သော ထိရောက်သော ပရောဂျက်ဧရိယာကို ပြောင်းလဲစေသည်၊ ထို့ကြောင့် နံရံအထူနှင့် နံရိုးအရေအတွက်ကို တွက်ချက်ပြီးသည်နှင့် အလားတူ ကောက်ကြောင်းနှစ်ခုသည် ကွဲပြားသောတန်ချိန်ကို ခေါ်ဆိုနိုင်ပါသည်။ ပရောဂျက်တွင် စက်အတန်းမပိတ်မီ မှိုဒီဇိုင်နာနှင့် ခပ်တိုတို စကားစမြည်ပြောဆိုခြင်းသည် များသောအားဖြင့် ပရောဂျက်တွင် သေးငယ်သော သို့မဟုတ် ကြီးမားသောရွေးချယ်မှုကို ရှောင်ရှားရန် လုံလောက်ပါသည်။
ရိုက်ချက်အရွယ်အစားနှင့် စည်စွမ်းရည် ကိုက်ညီမှု
ဆေးထိုးပုံသွင်းစက် ရိုက်ချက်အရွယ်အစားသည် စက်တစ်စက်အတွင်း သွန်းသောပလပ်စတစ်၏ အမြင့်ဆုံးထုထည် သို့မဟုတ် အလေးချိန်ကို ဖော်ပြထားပြီး တန်ချိန်တစ်ခုတည်းကို ကုပ်ထားခြင်းထက် စည်စွမ်းရည်ကို စစ်ဆေးရန် လိုအပ်သည်။ ပုံသွင်းလေ့ကျင့်ရာတွင် လိုက်နာလေ့ရှိသော လမ်းညွှန်ချက်တစ်ခုဖြစ်သည်။ ပစ်ချက်အလေးချိန်သည် ပုံမှန်အားဖြင့် စည်၏အဆင့်သတ်မှတ်စွမ်းရည်၏ ၄၀ ရာခိုင်နှုန်းနှင့် ၇၅ ရာခိုင်နှုန်းကြား ကျဆင်းသင့်သည် အရည်ပျော်သောအချိန်နှင့် ပလပ်စတစ်အရည်အသွေးကို အလုပ်လုပ်ကိုင်နိုင်သော အကွာအဝေးတွင် ထိန်းသိမ်းထားရန်။
ပစ်ချက်အလေးချိန်သည် ဤကြိုး၏အောက်အစွန်ဆုံးတွင်ရှိနေသောအခါ၊ စေးသည် အပူခံစည်အတွင်းတွင် အချိန်ပိုကုန်ပြီး ထိလွယ်ရှလွယ်ပစ္စည်းများတွင် အပူဓာတ်ပြိုကွဲမှုအန္တရာယ်ကို တိုးစေသည်။ ရိုက်ချက်အလေးချိန်သည် တီးဝိုင်းအထက်အဝေးသို့ ရောက်သွားသောအခါ၊ စက်သည် ရရှိနိုင်သော စက်ဝန်းအချိန်အတွင်း ပစ္စည်းကို ပလတ်စတစ်အဖြစ် အပြည့်အ၀ပြုလုပ်ရန် ရုန်းကန်ရနိုင်ပြီး ရိုက်ချက်မှ ရိုက်ချက်တစ်ခုအထိ အရည်အသွေးမညီသော အရည်ပျော်မှုကို ဖြစ်စေသည်။
- ဝက်အူအချင်းသည် စေးပျစ်မှုနှင့် အလိုရှိသော အထွက်နှုန်းနှင့် ကိုက်ညီကြောင်း အတည်ပြုပါ။
- ပစ်မှတ်လည်ပတ်ချိန်နှင့် ဝက်အူပြန်လည်ရယူချိန်ကို စစ်ဆေးပါ။
- လက်ရှိအသုံးပြုနေသော အစေးမိသားစုအတွက် ချုံ့မှုအချိုးကို ပြန်လည်သုံးသပ်ပါ။
- တိကျသောမှိုပေါ်ရှိ အလေးချိန်စမ်းသပ်မှုဒေတာအတွက် ဖြစ်နိုင်သည့်အခါတိုင်း ဆေးထိုးမှိုစက်ကို မေးပါ။
ဟိုက်ဒရောလစ် လျှပ်စစ်နှင့် ဟိုက်ဘရစ် စက်အမျိုးအစားများ
ဟိုက်ဒရောလစ်နှင့်လျှပ်စစ်ဆေးထိုးပုံသွင်းစက်ကို နှိုင်းယှဉ်ခြင်းမှာ drive line တစ်ခုစီသည် input power ကို clamp လှုပ်ရှားမှု၊ ဆေးထိုးခြင်းအမြန်နှုန်းနှင့် ဖိအားအဖြစ်သို့ ပြောင်းလဲသွားပုံတို့ကို အများစုတွင် ဖော်ပြထားသည်။ ဟိုက်ဒရောလစ်စနစ်များသည် ကြီးမားသောတန်ချိန်နှင့် လေးလံသောအလုပ်အတွက် အသုံးများသော ဆလင်ဒါများမှတစ်ဆင့် ဆီများကို ရွေ့လျားရန် ဘုံဘိုင်နှင့် အဆို့ရှင်ဘဏ်ကို အသုံးပြုသည်။ လျှပ်စစ်စက်များသည် ဝင်ရိုးတစ်ခုစီရှိ ဆာဗိုမော်တာများနှင့် ဘောလုံးဝက်အူများကို အသုံးပြုကာ ဆိုင်ကြမ်းပြင်ပေါ်သို့ အပူသက်သာစွာဖြင့် ပရိုဂရမ်ထုတ်နိုင်သော အမြန်နှုန်းနှင့် အနေအထားထိန်းချုပ်မှုကို ပေးဆောင်သည်။ ဟိုက်ဘရစ်စက်များသည် servo မောင်းနှင်ထားသော ဟိုက်ဒရောလစ်ပန့်ကို လျှပ်စစ်အကူအညီပုဆိန်များနှင့် ပေါင်းစပ်ထားပြီး၊ ကုပ်နေသောခွန်အားကို ပိုမိုမြန်ဆန်စွာတုံ့ပြန်မှုနှင့် idle draw နည်းပါးစေရန် ရည်ရွယ်သည်။
ဟိုက်ဒရောလစ် လျှပ်စစ်နှင့် ဟိုက်ဘရစ် လက္ခဏာများ
လျှပ်စစ် စပ်သည်။ ဟိုက်ဒရောလစ်
တိကျသောစက်စမ်းသပ်မှုရလဒ်မဟုတ်ဘဲ ပုံမှန် drive အပြုအမူအပေါ်အခြေခံ၍ ယေဘူယျလက္ခဏာ နှိုင်းယှဉ်ခြင်း။
Platen နှင့် မြန်နှုန်းမြင့် Configurations နှစ်ခု
အလွန်ကြီးမားသော သို့မဟုတ် အလွန်လျင်မြန်သော စက်ဘီးစီးခြင်းဆိုင်ရာ အသုံးချပရိုဂရမ်များအတွက်၊ မော်တော်ယာဥ်နှင့် ပက်လက်အတန်းအစား အစိတ်အပိုင်းကြီးများနှင့် ကိုက်ညီသည့် ပိုကြီးသော မှိုတပ်ဆင်ခြင်းဧရိယာကို ဦးစားပေးသော ရိုးရာကြိုးလေးခုဘားအပြင်အဆင်ကို ဖယ်ရှားပေးပါသည်။ မြင့်မားသောအမြန်နှုန်းဖွဲ့စည်းပုံများသည် လျင်မြန်သောဆေးထိုးခြင်းအစား ပါးလွှာသောနံရံထုပ်ပိုးခြင်းနှင့် သံသရာအချိန်ကုန်သွားစေသည့် တစ်ခါသုံးပစ္စည်းများနှင့် ကိုက်ညီသည့် မှိုဖွင့်ခြင်းနှင့် မှိုပိတ်လှုပ်ရှားမှုနှင့်အတူ လျင်မြန်သောဆေးထိုးခြင်းအပေါ် အာရုံစိုက်သည်။
တိကျစွာ ထပ်တလဲလဲနိုင်မှုနှင့် ထိန်းချုပ်မှုစနစ်
တသမတ်တည်းရှိသော နံရံအထူ၊ ထုတ်လုပ်မှုလည်ပတ်မှုတစ်လျှောက် အတိုင်းအတာတည်ငြိမ်မှုနှင့် ထပ်တလဲလဲလည်ပတ်နိုင်စေရန် တည်ငြိမ်သောစက်ဝန်းသည် တန်ချိန်တစ်ခုတည်းမဟုတ်ပဲ ထိန်းချုပ်မှုစနစ်ပေါ်တွင် များစွာမူတည်ပါသည်။ Closed loop pressure နှင့် position feedback ၊ responsive human machine interface နှင့် တွဲထားသော operator သည် ဆေးထိုးအမြန်နှုန်းပရိုဖိုင်များတွင် သော့ခတ်ခွင့်၊ ဖိအားအကူးအပြောင်းအမှတ်များကို ကိုင်ထားရန်နှင့် အခြေခံ open loop system နှင့် မကိုက်ညီသော ကြည်လင်ပြတ်သားမှုရှိသော cooling time ကို ခွင့်ပြုပါ။
တင်းကျပ်သောအတိုင်းအတာသည်းခံနိုင်ရည်ရှိသောအပိုင်းများ၊ ပါးလွှာသောလျှပ်တစ်ပြက်အံဝင်ခွင်ကျအင်္ဂါရပ်များ သို့မဟုတ် မော်တော်ကားအတွင်းပိုင်းဖြတ်တောက်ခြင်းကဲ့သို့သော အလှကုန်မျက်နှာပြင်များသည် ယေဘုယျအားဖြင့် ဘက်စုံဆေးထိုးခြင်းနှင့် ဖိအားထိန်းပရိုဖိုင်များပါရှိသော servo driven သို့မဟုတ် ဟိုက်ဘရစ်ပလပ်ဖောင်းများမှ အကျိုးကျေးဇူးများပါသည်။
PP မှ Engineering Resins မှ Material Compatibility
ထုပ်ပိုးမှုများ၊ အပိတ်များနှင့် ပါးလွှာသော နံရံကွန်တိန်နာများကဲ့သို့သော PP အသုံးချမှုများအတွက် ဆေးထိုးစက်သည် ပုံမှန်အားဖြင့် polypropylene စီးဆင်းမှုအတော်လေးလွယ်ကူပြီး အပူဒဏ်ခံနိုင်သော resins များနှင့် နှိုင်းယှဉ်ပါက ပိုမိုကြီးမားသောအပူရှိန်အစေးများနှင့် နှိုင်းယှဉ်ပါက အလယ်အလတ်ကျောဖိအားရှိသော ယေဘုယျရည်ရွယ်ချက်ဝက်အူဒီဇိုင်းကို အသုံးပြုပါသည်။
PVC သည် မတည်ငြိမ်သောဓာတ်ငွေ့များထုတ်လွှတ်ရန်နှင့် မြင့်မားသောစည်အပူချိန်တွင် ပစ္စည်းပြိုကွဲမှုကို ရှောင်ရှားရန် ဖိအားနည်းသော၊ လေဝင်လေထွက်ရှိသောစည်နှင့် ဝက်အူပုံစံပြုလုပ်ရန် တောင်းဆိုသော်လည်း PET သည် အများအားဖြင့် လျင်မြန်သောစက်ဘီးစီးခြင်း၊ ကောင်းမွန်စွာခြောက်သွေ့သောအစာစနစ်လိုအပ်ပါသည်။ တည်ဆောက်ပုံဆိုင်ရာ အစိတ်အပိုင်းများအတွက် အသုံးပြုသော အင်ဂျင်နီယာအစေးများကို အားဖြည့်ပြီး အားဖြည့်ခြင်းသည် မကြာခဏ ပိုမိုမြင့်မားသော ထိုးဆေးဖိအားပေးနိုင်စွမ်းနှင့် ခံနိုင်ရည်ရှိသော စည်နှင့်ဝက်အူကုသမှု လိုအပ်ပါသည်။ Facilities တွေ လည်ပတ်နေပါတယ်။ မော်တော်ယာဥ်အစိတ်အပိုင်းများအတွက် ဆေးထိုးစက် တူညီသောထုတ်လုပ်မှုကြမ်းပြင်တွင် ဤပစ္စည်းအများအပြားကို ဖန်သားဖြည့်ထားသော နိုင်လွန်ချိတ်ဆက်ကိရိယာများမှ နူးညံ့သောထိထိမ်လွန်မှုအထိ ရောနှောလေ့ရှိသောကြောင့် ဝက်အူနှင့်စည်ပြောင်းလွယ်ပြင်လွယ်သည် ကုန်ကြမ်းတန်ချိန်ကဲ့သို့ အရေးကြီးသည်။
| အစေးမိသားစု | လုပ်ဆောင်နေသည် မှတ်ချက် | ပုံမှန်အသုံးပြုမှု |
|---|---|---|
| Polypropylene | ကျယ်ပြန့်သောလုပ်ဆောင်မှုပြတင်းပေါက်၊ ယေဘုယျရည်ရွယ်ချက်ဝက်အူ | ဦးထုပ်များ၊ အပိတ်များ၊ ပါးလွှာသော နံရံကွန်တိန်နာများ |
| PVC | လေဝင်လေထွက်ပေါက်၊ ဖိသိပ်ထားသောဝက်အူ | ပိုက် ဆက်စပ်ပစ္စည်းများ၊ ပရိုဖိုင် အစိတ်အပိုင်းများ |
| PET | စေ့စေ့စပ်စပ် အခြောက်ခံခြင်းနှင့် တင်းကျပ်စွာ အပူချိန်ထိန်းရန် လိုအပ်သည်။ | Preforms, ထုပ်ပိုးအစိတ်အပိုင်းများ |
| Glass Filled Nylon | ခံနိုင်ရည်ရှိသောစည်နှင့်ဝက်အူကိုဝတ်ဆင်ရန်အကြံပြုထားသည်။ | မော်တော်ကား and structural connectors |
စွမ်းအင်ထိရောက်မှုနှင့် လည်ပတ်သုံးစွဲမှု
ယေဘုယျအားဖြင့် လျှပ်စစ်ဒရိုက်ဗ် axes များသည် စက်ပိုင်းဆိုင်ရာ အလုပ်အနည်းငယ်သာ ဖြစ်သောအခါတွင်ပင် သမားရိုးကျ ဟိုက်ဒရောလစ်ပန့်သည် ကလစ်နှင့် အအေးခံသည့်အဆင့်များတွင်ပင် ပါဝါကို အချိန်နှင့်တပြေးညီ ဝန်နှင့် ပိုမိုနီးကပ်စွာ ထုတ်ပေးပါသည်။ ဤသည်မှာ လျှပ်စစ်နှင့် ပေါင်းစပ်စက်အားလုံးသည် အထူးသဖြင့် ပုံသွင်းစက်ဝန်းတစ်ခုလုံးတွင် နှိုင်းရနိမ့်သောစွမ်းအင်ကို ပြသလေ့ရှိသည့် အဓိကအကြောင်းရင်းများထဲမှ တစ်ခုဖြစ်ပြီး အထူးသဖြင့် ဆေးထိုးချိန်နှင့် နှိုင်းယှဉ်ပါက အအေးခံချိန်ကြာမြင့်သည့် မှိုများတွင်ဖြစ်သည်။ servo နှင့် fixed displacement ဟိုက်ဒရောလစ်ပန့်များ၏ နည်းပညာဆိုင်ရာ ဆွေးနွေးချက်သည် ပုံမှန်အားဖြင့် servo နှင့် လျှပ်စစ်ပလပ်ဖောင်းများအတွက် လျှပ်စစ်ဓာတ်အားဆွဲအား သိသိသာသာနိမ့်သွားစေရန် ညွှန်ပြသည်မှာ၊ အဘယ်ကြောင့်ဆိုသော် လည်ပတ်မှုနှုန်းသည် အဆက်မပြတ်စီးဆင်းမှုထက် ချက်ခြင်းဝယ်လိုအားဖြင့် အထွက်နှုန်းဖြင့် လည်ပတ်နေခြင်းထက် တစ်စိတ်တစ်ပိုင်းဝန်နှင့် စက်ဝန်း၏ idle segments များအတွင်း servo နှင့် လျှပ်စစ်ပလပ်ဖောင်းများအတွက် သိသိသာသာနိမ့်ကျသည်ကို ထောက်ပြသည်။
Relative Energy သည် Production Load ကိုဖြတ်၍ဆွဲသည်။
ဟိုက်ဒရောလစ် စပ်သည်။ လျှပ်စစ်
တိကျသောစက်မှ တိုင်းတာခြင်းမဟုတ်ဘဲ ဝန်နှင့်စွမ်းအင်ဆွဲသည့်ပုံစံ အယူအဆဆိုင်ရာ သရုပ်ဖော်ပုံ
အအေးခံချိန်ကြာမြင့်သော နံရံထုပ်ပိုးမှုကဲ့သို့သော ဆေးထိုးချိန်နှင့် ပတ်သက်သည့် အပင်များသည် အရည်အချင်းပြည့်မီသော တန်ချိန်အတန်းအစားများကို ဟိုက်ဘရစ် သို့မဟုတ် လျှပ်စစ်ဒရိုက်သို့ ရွှေ့ပြောင်းခြင်းမှ အကြီးမားဆုံးသော အကျိုးအမြတ်များကို သမားရိုးကျစနစ်တစ်ခုရှိ ဟိုက်ဒရောလစ်ပန့်က ရပ်နားထားရသောကြောင့် ယင်းပြတင်းပေါက်အများစုတွင် လည်ပတ်နေမည်ဖြစ်သည်။
စက်ခြေရာနှင့် မှိုလိုက်ဖက်မှု
တန်ချိန်ကျော်လွန်၍ စက်တစ်ခုတွင် ကြိုးတန်းအကွာအဝေး၊ ပလတ်အရွယ်အစား၊ အနိမ့်ဆုံးနှင့် အများဆုံးမှိုအမြင့်၊ နှင့် ထုတ်လွှတ်သည့် လေဖြတ်ခြင်းတို့ဖြင့် သတ်မှတ်ထားသော ရုပ်ပိုင်းဆိုင်ရာခြေရာတစ်ခု ပါရှိသည်။ ကြိုးတန်းအကွာအဝေးထက် ပိုကျယ်သော ပုံစံခွက်သည် တန်ချိန်မည်မျှ နီးကပ်သည်ဖြစ်စေ အစိတ်အပိုင်းကို တပ်ဆင်၍မရပါ။
ဆေးထိုးစက် Structure Overview
ရိုးရှင်းသော တည်ဆောက်ပုံ သရုပ်ဖော်ပုံ၊ အမှန်တကယ် စက်အပြင်အဆင်သည် တန်ချိန်နှင့် စီးရီးအလိုက် ကွဲပြားသည်။
အများအားဖြင့် မှိုဖွင့်ဝင်ရိုးတစ်လျှောက် ပိုရှည်သော မှိုအတက်အဆင်းနှင့် မှိုပြောင်းလဲမှုများအတွက် မြင့်မားသော မျက်နှာကျက်ရှင်းလင်းရေး လိုအပ်သည်၊ ထို့ကြောင့် စက်ရုံအပြင်အဆင်နှင့် ကရိန်းစွမ်းရည်တို့သည် စက္ကူသတ်မှတ်နှုန်းထားများကိုသာ အခြေခံ၍ တန်ချိန်အတန်းအစားသို့ မအပ်နှံမီ ဆေးထိုးပုံသွင်းစက်စက်ရုံနှင့် အတည်ပြုရကျိုးနပ်ပါသည်။
အလိုအလျောက်စနစ်နှင့် စက်ရုပ်ပေါင်းစပ်မှု အဆင်သင့်
လက်ရှိ ထုတ်လုပ်မှုလိုင်းအများစုသည် ပုံသွင်းစက်ကို အစိတ်အပိုင်းဖယ်ရှားရန်၊ ထည့်သွင်းရန် သို့မဟုတ် မှိုတံဆိပ်တပ်ခြင်းအတွက် ထိပ်ဝင်ပေါက် သို့မဟုတ် ဘေးဝင်စက်ရုပ်နှင့် တွဲချိတ်ထားသောကြောင့် စက်ရုပ်များကို ရူပါရုံအဖြစ် ကုသခြင်းထက် စောစီးစွာ စစ်ဆေးသင့်ပါသည်။ ပုံသေပလတ်ပြားပေါ်ရှိ စံပြုတပ်ဆင်ခြင်းအင်တာဖေ့စ်၊ ဒစ်ဂျစ်တယ်အဝင်နှင့် အထွက်မှတ်များကို ပုံသွင်းသည့်စက်ဝန်းနှင့် ထပ်တူပြုကာ၊ စက်ရုပ် သို့မဟုတ် ရေအောက်ပိုင်း သယ်ယူပို့ဆောင်ရေးကိရိယာကို ထည့်သွင်းပြီးသည်နှင့် ပြင်ပစက်ပစ္စည်းအားလုံးကို သန့်ရှင်းစွာစတင်နိုင်သည့် ထိန်းချုပ်မှုစနစ်တစ်ခု။
အော်ပရေတာတစ်ဦးမှ စက်အများအပြားကို တစ်ပြိုင်နက်တည်းကြီးကြပ်သည့် ဆဲလ်ပုံစံထုတ်လုပ်ရေးအစီအစဉ်ရေးဆွဲရာတွင် ယေဘုယျအားဖြင့် အလားတူထိန်းချုပ်မျက်နှာပြင်နှင့် အလိုအလျောက်စနစ်ပရိုတိုကောကို မျဉ်းတစ်ကြောင်းတစ်လျှောက် တူညီသောထိန်းချုပ်မှုအင်တာဖေ့စ်နှင့် အလိုအလျောက်စနစ်ပရိုတိုကောကို ခွဲဝေပေးသည့်မော်ဒယ်များကို ရွေးချယ်ခြင်းမှ အကျိုးကျေးဇူးရရှိစေပါသည်။
ပြုပြင်ထိန်းသိမ်းမှု လိုအပ်ချက်များနှင့် ရေရှည်ယုံကြည်မှု
ပုံမှန်ဆေးထိုးပုံသွင်းစက် ပြုပြင်ထိန်းသိမ်းမှုတွင် ဟိုက်ဒရောလစ်ဆီအခြေအနေနှင့် စစ်ထုတ်ခြင်း၊ စည်နှင့်ဝက်အူဝတ်စစ်ဆေးခြင်း၊ ကြိုးကွင်းနှင့် ပလတ်တန်းညှိစစ်ဆေးခြင်းများ၊ စနစ်ထိန်းညှိခြင်းနှင့် လုပ်ငန်းတစ်ခုချင်းစီ၏ ကြိမ်နှုန်းသည် တာဝန်လည်ပတ်မှု၊ စေးစိမ်ခြင်းနှင့် ပတ်ဝန်းကျင်ဆိုင်အခြေအနေများပေါ်တွင် မူတည်ပါသည်။ နာရီပတ်ပတ်လည်တွင် ပွန်းပဲ့နေသောဖန်သားစေးဖြည့်ထားသော စက်သည် သဘာဝအတိုင်း ဝက်အူနှင့်စည်ကို မကြာခဏစစ်ဆေးရန် လိုအပ်ပါသည်။
| ရောဂါလက္ခဏာ | အဖြစ်များသော အကြောင်းတရား | ပထမဆုံး စစ်ဆေးရန် အကြံပြုထားသည်။ |
|---|---|---|
| အနိမ့်ကုပ်သို့မဟုတ်ဆေးထိုးဖိအား | ပွန်းပဲ့ဖျံများ၊ ပန့်များဝတ်ဆင်ခြင်း သို့မဟုတ် ချိန်ညှိမထားသည့် အာရုံခံကိရိယာ | ဟိုက်ဒရောလစ်ဆီအဆင့်နှင့် ပန့်အခြေအနေတို့ကို စစ်ဆေးပါ၊ ထို့နောက် အာရုံခံချိန်ညှိမှုကို စစ်ဆေးပါ။ |
| စက်ပူတယ်။ | ပိတ်ဆို့ထားသော ဆီအေးစက် သို့မဟုတ် အအေးခံစီးဆင်းမှုနည်းသည်။ | လုပ်ငန်းစဉ်ဆက်တင်များကို မချိန်ညှိမီ အပူလဲလှယ်ကိရိယာနှင့် အအေးခံလိုင်းများကို စစ်ဆေးပါ။ |
| စက်မထိုးဘူး။ | ဘေးကင်းရေးဂိတ်ကြား သော့ခတ်ခြင်း၊ ခုန်ပေါက်အလွတ် သို့မဟုတ် ပိတ်ဆို့ထားသော နော်ဇယ် | အပြန်အလှန်ချိတ်ဆက်မှုများ ပါဝင်နေကြောင်း အတည်ပြုပြီး ပစ္စည်းဖိဒ်ကို အနှောက်အယှက်မဖြစ်ပါ။ |
| လမ်းခွဲမျဉ်းမှာ မီးထိုးပါ။ | ကုပ်ဆွဲအားမလုံလောက်ခြင်း သို့မဟုတ် မှိုမှားယွင်းမှု | တစ်စိတ်တစ်ပိုင်းဧရိယာနှင့်ကိုက်ညီသောတန်ချိန်ကိုပြန်လည်စစ်ဆေးပြီးမှိုခွဲခြင်းလိုင်းကိုစစ်ဆေးပါ။ |
ရိုးရှင်းသော ဆေးထိုးပုံသွင်းစက် ပြဿနာဖြေရှင်းခြင်းမှတ်တမ်းကို ထားရှိခြင်းဖြင့် ရောဂါလက္ခဏာ၊ အပြောင်းအလဲနှင့် အစေးအများအပြားကို မှတ်သားထားခြင်းဖြင့် သီးခြားပြုပြင်မှုတစ်ခုထက် ပိုမိုမြန်ဆန်သည့်ပုံစံကို မကြာခဏပြသနိုင်ပြီး နည်းပညာဆိုင်ရာလည်ပတ်မှု လိုအပ်ပါက ထုတ်လုပ်သူ၏ဝန်ဆောင်မှုအဖွဲ့အား အသုံးဝင်သည့်အကြောင်းအရာကို ပေးသည်။
ယုံကြည်စိတ်ချရသောတစ်ဦးကိုရွေးချယ်ခြင်း။ ဆေးထိုးစက် Manufacturer
သတ်မှတ်ချက်စာရွက်တစ်ခုသည် ဇာတ်လမ်း၏တစ်စိတ်တစ်ပိုင်းကိုသာ ပြောပြသည်၊ ထို့ကြောင့် ပစ္စည်းနောက်ကွယ်ရှိ ဆေးထိုးစက်ထုတ်လုပ်သူအား အကဲဖြတ်ခြင်းသည် တန်ချိန်ဇယားများကို နှိုင်းယှဉ်ခြင်းကဲ့သို့ပင် အရေးကြီးသည်။ အိမ်အင်ဂျင်နီယာတွင်ရှိသော ပလပ်စတစ်ဆေးထိုးပုံသွင်းစက်ထုတ်လုပ်သူတစ်ဦး၊ ကျယ်ပြန့်သော ကုပ်ကြိုးဆွဲအားအကွာအဝေးနှင့် တပ်ဆင်ထားသောအစိတ်အပိုင်းများနှင့် ဝန်ဆောင်မှုကွန်ရက်တစ်ခုသည် လိုင်းတစ်ခုအား အပိုအစိတ်အပိုင်း၊ လုပ်ငန်းစဉ်ချိန်ညှိမှု သို့မဟုတ် စိတ်ကြိုက်မှိုမျက်နှာပြင်တစ်ခု လိုအပ်သည့်အခါ ယေဘုယျအားဖြင့် ပိုမိုမြန်ဆန်စွာတုံ့ပြန်နိုင်သည်။
Ningbo Highsun Plastic Machinery Co., Ltd. သည် နိုင်ငံ၏ ပလတ်စတစ် စက်ယန္တရား ထောက်ပံ့မှု ကွင်းဆက်နှင့် နီးကပ်စွာ ဆက်စပ်နေသော နယ်မြေဖြစ်သည့် Ningbo ရှိ Beilun သိပ္ပံနှင့် နည်းပညာ ပန်းခြံတွင် အခြေစိုက်သည့် တရုတ် ဆေးထိုးစက် ထုတ်လုပ်သူ ၏ ဥပမာ တစ်ခု ဖြစ်သည်။ စက်ရုံသည် စတုရန်းမီတာ 120000 ကျော်ကို လွှမ်းခြုံထားပြီး HIGHSUN အမှတ်တံဆိပ်အား 98 တန်မှ 3000 တန်အထိ ဆွဲဆန့်နိုင်သော တွန်းအားအကွာအဝေးကို ဖြတ်ကာ လျှပ်စစ်နှင့် ဆီစပ်စီးရီး၊ platen စီးရီး နှစ်ခု၊ မြန်နှုန်းမြင့်စီးရီး၊ တစ်ခုတည်းနှင့် ရောစပ်ထားသော အရောင်နှစ်ထပ်တွဲ၊ BMC စီးရီး၊ PET စီးရီးနှင့် PVC စီးရီးတို့နှင့်အတူ သီးသန့်ပုံစံခွက်များ လိုအပ်ပါသည်။
| စီးရီး | Primary Focus | ထင်ရှားသောလက္ခဏာ |
|---|---|---|
| လျှပ်စစ်ity And Oil Hybrid | ယေဘူယျရည်ရွယ်ချက်ဖြင့် ထုတ်လုပ်မှု | လှုပ်ရှားမှုနည်းပါးသော စွမ်းအင်ဆွဲခြင်းဖြင့် တိကျမှုကို မျှတစေသည်။ |
| Platen နှစ်ခု | ကြီးမားသည်။ scale components | ချည်ဘား ကန့်သတ်ချက်မရှိဘဲ ပိုကျယ်သော မှိုတပ်ဆင်ခြင်း ဧရိယာ |
| High Speed | ပါးလွှာသောနံရံနှင့် အမြန်စက်ဘီးစီးသည့် အစိတ်အပိုင်းများ | လျင်မြန်သောဆေးထိုးခြင်းနှင့် မှိုလှုပ်ရှားမှု |
| နှစ်ထပ်အရောင် | ပစ္စည်းမျိုးစုံနှင့် အရောင်စုံ အစိတ်အပိုင်းများ | တစ်ရောင်တည်းနှင့် ရောစပ်ထားသော အရောင်ဖွဲ့စည်းပုံများ ရနိုင်ပါသည်။ |
| BMC | အစုလိုက် ပုံသွင်းခြင်း အစိတ်အပိုင်းများ | ပေါင်းစပ်အစာကျွေးခြင်းလက္ခဏာများအတွက် စောင့်မျှော်နေသော လုပ်ငန်းစဉ် |
| PET | Preform နှင့်ထုပ်ပိုးအစိတ်အပိုင်းများ | အပူချိန်ထိန်းညှိမှုဖြင့် အမြန်စက်ဘီးစီးခြင်း။ |
| PVC | ပရိုဖိုင်နှင့် အံဝင်ခွင်ကျ အစိတ်အပိုင်းများ | လေဝင်လေထွက်ကောင်းသော စည်သည် မတည်ငြိမ်သော ထုတ်လွှတ်မှုအတွက် သင့်လျော်သည်။ |
ဆေးထိုးပုံသွင်းစက်ထုတ်လုပ်သူတိုင်းကို နှိုင်းယှဉ်သည့်အခါ အသုံးဝင်သောအလေ့အကျင့်တစ်ခုမှာ တူညီသောအစိတ်အပိုင်းမိသားစုတစ်ခုလည်ပတ်နေသည့် ကိုးကားသည့်ဆိုဒ်များကိုတောင်းရန်၊ နှိုင်းယှဉ်နိုင်သောမှိုတစ်ခုပေါ်ရှိ စက်ဝန်းအချိန်အချက်အလက်များကို တောင်းဆိုရန်နှင့် စည်များ၊ ဝက်အူများနှင့် ဟိုက်ဒရောလစ်အစိတ်အပိုင်းများကဲ့သို့သော အပိုပစ္စည်းများအတွက် ပုံမှန်အချိန်ကို အတည်ပြုရန်ဖြစ်သည်၊ အဘယ်ကြောင့်ဆိုသော် လက်ရှိပံ့ပိုးမှုသည် ကနဦးသတ်မှတ်ချက်စာရွက်တစ်ခုတည်းထက် စက်၏သက်တမ်းထက် ပိုအရေးကြီးလေ့ရှိသောကြောင့်ဖြစ်သည်။
အမေးများသောမေးခွန်းများ
Injection Molding ဆိုတာ ဘာလဲ။
ထိုးသွင်းပုံသွင်းခြင်းဆိုသည်မှာ ပလပ်စတစ်အလုံးများကို အရည်ပျော်သည်အထိ အပူပေးပြီး အပိတ်သံမဏိမှိုထဲသို့ ဖိအားအောက်တွင် ထိုးသွင်းကာ အစိတ်အပိုင်းကို ထုတ်မထုတ်မီ ကလိုင်ပုံသဏ္ဍာန်အဖြစ် အအေးခံကာ ခိုင်မာသွားသည့် ထုတ်လုပ်မှုလုပ်ငန်းစဉ်တစ်ခုဖြစ်သည်။
ပလတ်စတစ်ဆေးထိုးစက် ကုန်ကျစရိတ်က ဘယ်လောက်လဲ။
ကုန်ကျစရိတ်သည် ကုပ်ဆွဲအား၊ မောင်းနှင်မှုအမျိုးအစား၊ ထိန်းချုပ်မှုစနစ်၊ အလိုအလျောက်စနစ် ပက်ကေ့ခ်ျနှင့် တောင်းဆိုထားသော စိတ်ကြိုက်ပြင်ဆင်မှုအဆင့်တို့အပေါ် မူတည်သောကြောင့် ကိန်းဂဏန်းများသည် ကျစ်လစ်သိပ်သည်းသော ဟိုက်ဒရောလစ်မော်ဒယ်နှင့် ကြီးမားသော အလိုအလျောက်လျှပ်စစ် သို့မဟုတ် ဟိုက်ဘရစ်လိုင်းကြားတွင် များစွာကွဲပြားပါသည်။ ဆေးထိုးပုံသွင်းစက်ထုတ်လုပ်သူနှင့် အပိုင်းပုံဆွဲခြင်းနှင့် မျှော်မှန်းထားသောထွက်ရှိမှုပမာဏကို မျှဝေခြင်းသည် တိကျသောပရောဂျက်တစ်ခုအတွက် တိကျသောကိုးကားချက်တစ်ခုရရှိရန် ယုံကြည်စိတ်ချရဆုံးနည်းလမ်းဖြစ်သည်။
အသေးစားလုပ်ငန်းတစ်ခုအတွက် အကောင်းဆုံးဆေးထိုးစက်ကဘာလဲ
အသေးစားလုပ်ငန်းတစ်ခုသည် မျှော်မှန်းထားသောအပိုင်းအရွယ်အစား၊ နံရံအထူနှင့် လစဉ်ထုထည်တို့ကို ပုံဖော်ခြင်းဖြင့် စတင်သည်၊ ထို့နောက်တွင် လက်ရှိနှင့် အနီးအနားရှိ မှိုလိုအပ်ချက်များကို ဖြည့်ဆည်းပေးနိုင်သည့် အနိမ့်ဆုံးတန်ချိန်အတန်းအစားကို ရွေးချယ်ခြင်းဖြင့် အလိုအလျောက်စနစ်ထည့်သွင်းရန် အခန်းပါရှိသည့် ပျော့ပျောင်းသောကုပ်တွန်းစက်သည် နောက်ပိုင်းတွင် ကြီးမားသော ဖိတစ်ချက်နှိပ်ရုံဖြင့် စောစောစီးစီးလုပ်ဆောင်သည်ထက် ပိုပျော့ပြောင်းနိုင်သည်။
Injection Molding Machine ကို ဘယ်လိုရွေးချယ်ရမလဲ
ဆေးထိုးပုံသွင်းစက်ကို ရွေးချယ်ခြင်းသည် ကုပ်ဆွဲအား၊ ရိုက်ချက်အရွယ်အစား၊ မောင်းအမျိုးအစား၊ တိကျသောလိုအပ်ချက်များ၊ ပစ္စည်းလိုက်ဖက်ညီမှု၊ စွမ်းအင်အသုံးပြုမှု၊ ကြမ်းပြင်နေရာ၊ အလိုအလျောက်စနစ်ပြင်ဆင်မှု၊ ပြုပြင်ထိန်းသိမ်းမှုမျှော်လင့်ချက်များနှင့် ထုတ်လုပ်သူ၏ပံ့ပိုးမှုကွန်ရက်တို့ကို အဆင့်ဆင့်ပြန်လည်သုံးသပ်ခြင်းဖြင့် ကောင်းမွန်စွာအလုပ်လုပ်ပါသည်။
ကျွန်ုပ်၏ထိုးသွင်းပုံသွင်းစက်သည် အဘယ်ကြောင့် ဖိအားနည်းသနည်း။
ဖိအားနည်းသော ဖတ်ရှုမှုများသည် အများအားဖြင့် ဟောင်းနွမ်းနေသော ဟိုက်ဒရောလစ်အလုံအလောက်များ သို့မဟုတ် ပန့်များ၏ စွမ်းဆောင်ရည်ကျဆင်းသွားခြင်း၊ မှားယွင်းသော ဖိအားအာရုံခံကိရိယာ သို့မဟုတ် ဟိုက်ဒရောလစ်ပတ်လမ်းအတွင်း ပိတ်မိနေသော လေများကို ပြန်လည်ခြေရာခံလေ့ရှိသောကြောင့် ဆီအခြေအနေ၊ ပန့်အထွက်နှင့် အာရုံခံချိန်ညှိခြင်းတို့ကို စစ်ဆေးခြင်းသည် လုပ်ငန်းစဉ်ပရိုဂရမ်ကို မချိန်ညှိမီ ကျိုးကြောင်းဆီလျော်သော ပထမအဆင့်ဖြစ်သည်။
ကျွန်ုပ်၏ထိုးသွင်းပုံသွင်းစက်သည် အဘယ်ကြောင့် အပူလွန်နေသနည်း။
အပူလွန်ကဲခြင်းသည် ပိတ်ဆို့ထားသော သို့မဟုတ် အတိုင်းအတာရှိသော ဆီအအေးပေးစက်၊ ကန့်သတ်ထားသော အအေးခံစီးဆင်းမှု၊ အအေးခံပန်ကာ သို့မဟုတ် မြင့်မားသောပတ်ဝန်းကျင်အပူချိန်နှင့် ဟိုက်ဒရောလစ်ကန်တစ်ဝိုက်ရှိ လေ၀င်လေထွက်နည်းသော ဆိုင်ပတ်ဝန်းကျင်နှင့် မကြာခဏ ဆက်စပ်နေသောကြောင့် အအေးပတ်လမ်းသည် များသောအားဖြင့် စစ်ဆေးရန် ပထမဆုံးနေရာဖြစ်သည်။
ကျွန်ုပ်၏ ဆေးထိုးပုံသွင်းစက်သည် အဘယ်ကြောင့် မထိုးရသနည်း။
ထိုးသွင်းခြင်းမပြုသည့်စက်ကို အပြည့်အဝမပါဝင်သည့် ဘေးကင်းရေးတံခါး သို့မဟုတ် ကြားခံလော့ခ်တစ်ခု၊ အလွတ် သို့မဟုတ် ပေါင်းကူးတံတား၊ ပိတ်ဆို့ထားသော နော်ဇယ် သို့မဟုတ် ထိန်းချုပ်မှုစနစ်တွင် အလံပြထားသည့် အမှားအယွင်းတစ်ခုကြောင့် လုပ်ငန်းစဉ်ဘောင်များကို မထိမီတွင် ဤစစ်ဆေးမှုများမှတစ်ဆင့် လုပ်ဆောင်ခြင်းသည် များသောအားဖြင့် အကြောင်းရင်းကို လျင်မြန်စွာ ကျဉ်းသွားစေပါသည်။
Injection Molding က ဘာကြောင့် Flash ကို ထုတ်ပေးတာလဲ။
ပိုင်းခြားထားသောမျဉ်းရှိ မီးရောင်များသည် ပုံမှန်အားဖြင့် အစိတ်အပိုင်း၏ ပရောဂျက်ဧရိယာအတွက် အလွန်နည်းသော ကုပ်ဆွဲအား၊ ကောင်းစွာမလိုက်လျောညီထွေမဟုတ်သော သို့မဟုတ် ပိုင်းခြားထားသောမျက်နှာပြင်များ ပွန်းပဲ့နေသည့်မှို၊ သို့မဟုတ် မှိုထက်မြင့်သော ဆေးထိုးဖိအားနှင့် ကွပ်တန်ချိန်ကို ဘေးကင်းစွာ ထိန်းထားနိုင်သောကြောင့် မှိုစစ်ဆေးခြင်းနှင့်အတူ တန်ချိန်တွက်ချက်မှုကို ပြန်လည်ကြည့်ရှုခြင်းသည် ကောင်းသောအစမှတ်ဖြစ်သည်။
 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
